


深圳精密零件加工技術應用簡述
發布日(rì)期:2016-11-05 00:00 來源:http://www.ylhyxx.com 點擊:
深(shēn)圳精密零件加工曾是一個不明確的術語。有時將配備有旋轉刀具功能(néng)的車削加工中心稱為車銑機(jī)床。而有一種特殊的金屬加工操作,真正值得被稱為“車(chē)銑加工”,即在工件旋轉的同時,使用一把旋轉著的(de)銑刀進行切削。
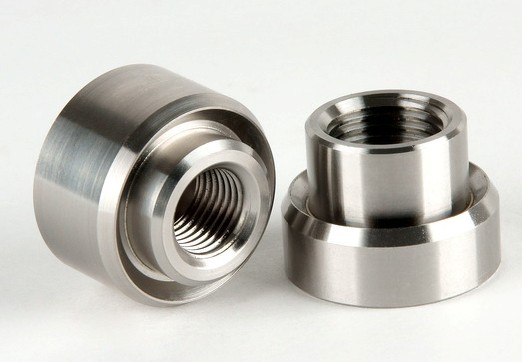
有以(yǐ)下幾個理由,可以說明車間為(wéi)什麽(me)想要使用這種加工方法。容易控(kòng)製切屑是其一(yī)。能進行間斷切(qiē)削另一個原因。刀具上安裝的wiper刀(dāo)片緊(jǐn)跟並比進行切削加工的刀片稍(shāo)微(wēi)突出。目的是加工出好的零件(jiàn)表麵粗糙度。從旋轉著的工(gōng)件(jiàn)中心開始進行(háng)偏心車削,以保(bǎo)證切削刃緩慢地切入工件。
以下(xià)是深圳數控車銑加工解決(jué)的一(yī)些特殊技術難題的挑戰:
刀具上安裝的wiper刀片緊(jǐn)跟並比進行切削加工的刀片(piàn)稍微突出。目的是(shì)加工出好的零件表(biǎo)麵粗糙度。
從旋轉(zhuǎn)著的工件(jiàn)中心開始進行偏心車削,以保證切削刃緩慢地切入工件。
大金屬切(qiē)除率加工:如果車削零件需要去除大量餘量, 深圳數控車銑加工應是一個最好的選擇。
間斷切削:車刀通常不能很(hěn)好地用於間斷切削,而使(shǐ)用銑(xǐ)刀則能做得很好。銑削加工經常被(bèi)定義為一種間斷(duàn)切削。所以凡是遇到進行(háng)間斷切削的場合,那將應該想到將車削加工改為 深圳(zhèn)數控車銑加工。
優良(liáng)的斷屑加工:多(duō)次加工實踐證明,對某些零件材料,采取車銑加工代替車削加工,可(kě)以消除以往(wǎng)的纏繞在刀頭的“鳥窩”狀切屑(xiè)的現象。因為切削中複合了具有天然斷屑加工優(yōu)勢的銑削(xuē)加工,將連續切屑折斷成容易排除的小碎(suì)片。
柔性軸加工:當車削(xuē)長(zhǎng)而細且(qiě)中間還不能支撐的零(líng)件,使用深(shēn)圳數控車銑加工能較好地防止零件在加工中產生撓(彎)曲。與車削相(xiàng)比,理論上講,銑削能夠在刀具承受很小壓力的情況下切削零件。但實際上還需解決大量的技術難題。
長時間加工:在難加工材料切(qiē)削中,一把(bǎ)車刀的使用壽命很短,而(ér)銑刀(dāo)因為是通過多刃切削而分(fèn)配切削載荷,所(suǒ)以能使用很長時間。由於銑刀有較長(zhǎng)的(de)使用壽命,所以能夠省去切(qiē)削中間多次換刀的麻煩。
偏心加工或異形精密零件加工:銑刀的徑向(X軸)運動能夠(gòu)與工件的旋轉(zhuǎn)運動相合,加(jiā)工(gōng)複雜零件的外(wài)形輪廓。同樣(yàng)原理,在一次(cì)裝夾中,零件(jiàn)作旋轉運動,銑刀作往複運(yùn)動,也能在一次裝夾中加工偏心的(de)不對(duì)稱零件。加工汽車發動機的曲軸(zhóu)上的偏心軸也是一個(gè)很好的例子(zǐ)。但在加工精度方麵還需(xū)作大量的研究工作。


 阿裏旺旺

