


精密零件加工的結構設計主要有?
發布日期:2016-09-14 00:00 來源:http://www.ylhyxx.com 點擊:
1、精密(mì)零件加工的內腔和外形最好采用統一的幾何類型和(hé)尺寸。這樣可以減少刀具規格和換刀次數,使編程(chéng)方便,生產效益提高。
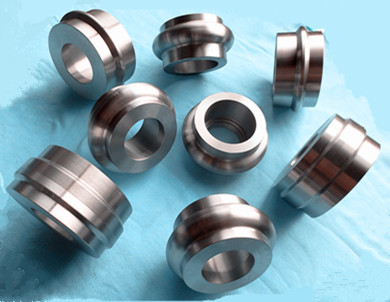
2、內槽圓角的大小決定(dìng)刀具直徑的大小,因而(ér)內(nèi)槽圓角半徑不應過(guò)小。零件工藝性好壞(huài)與被加工輪廓高低、轉接圓弧半徑的大小等有關。
3、精密零件加工銑削底(dǐ)平麵(miàn)時,槽底圓角半徑r不應過大(dà)。
4、應采用統一的基準定位。在(zài)精密CNC加工中,若沒有統一基準(zhǔn)定位,會因工件的重(chóng)新安裝而導致加(jiā)工後的兩個(gè)麵上輪廓位置(zhì)及尺寸不協調現(xiàn)象(xiàng)。要避免問題的產生(shēng),保證兩次(cì)裝夾加工後其相對(duì)位置的準確性,應采用統(tǒng)一的基準定位。
注意事項:零件上最好有合(hé)適的孔作為定位基準孔,若沒有,要設置工藝孔作為定位基準孔(如在毛坯上增加工藝(yì)凸耳或在後續工序要銑去的餘量上設置工(gōng)藝孔)。若無法製出工藝孔時,最起碼也要(yào)用經過精(jīng)加工的(de)表(biǎo)麵作(zuò)為統一基準,以減少兩次裝夾產生的誤差。此外,還應分析零件(jiàn)所要求的加工精(jīng)度、尺寸公差等是否可以得到保證(zhèng)、有無引起(qǐ)矛盾的多餘尺寸(cùn)或影響工序安排的封閉尺(chǐ)寸(cùn)等。


 阿裏旺旺

